Artykuł sponsorowany
Jak zaprojektować detal, żeby laserowy rozkrój nie psuł montażu w meblach i elektronice
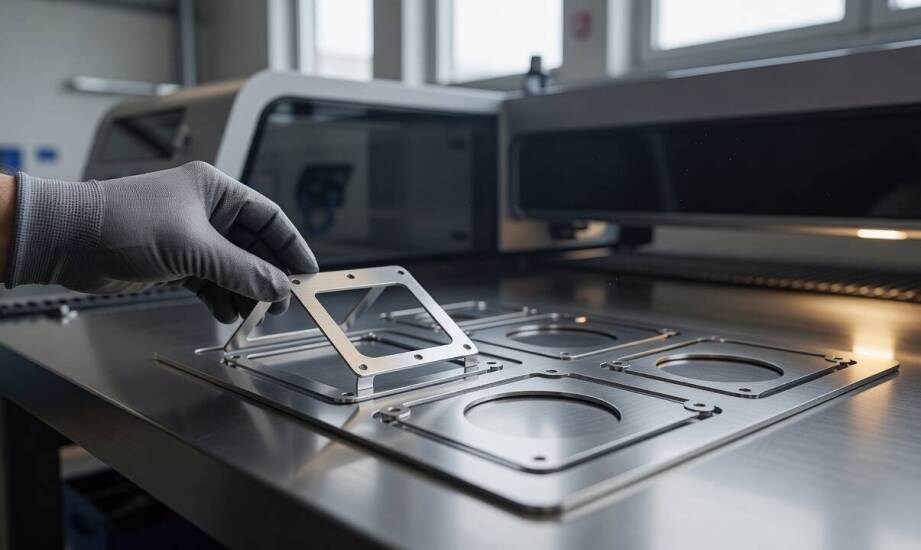
Większość problemów z jakością detali metalowych ujawnia się nie na maszynie obróbczej, lecz już na etapie przygotowania projektu i pliku wejściowego. Niewłaściwe decyzje geometryczne na poziomie modelu CAD prowadzą do deformacji termicznych, niedokładności wymiarowych lub trudności podczas późniejszego składania elementów. Konstrukcje meblowe oraz obudowy elektroniczne wymagają rygorystycznego zachowania tolerancji, ponieważ każdy mikrometr odchyłki utrudnia pasowanie podzespołów. Projektanci muszą uwzględniać charakterystykę procesu termicznego, aby wycięty element nadawał się do natychmiastowego użycia w linii montażowej bez dodatkowych korekt. Brak optymalizacji projektu wymusza żmudne poprawki ślusarskie, co generuje niepotrzebne koszty, zużywa roboczogodziny i opóźnia dostawy serii produkcyjnych do klienta końcowego. Przeniesienie ciężaru kontroli na fazę koncepcyjną stanowi jedyną drogę do osiągnięcia pełnej powtarzalności wymiarowej kształtek.
Decyzje projektowe ograniczające deformacje podczas cięcia
Promień naroża wewnętrznego powinien wynosić około połowy grubości blachy, co zapewnia stałą szerokość szczeliny i zmniejsza koncentrację naprężeń materiałowych. Ostre naroża wewnętrzne wymuszają zatrzymanie głowicy lasera, co drastycznie wydłuża czas pracy urządzenia i powoduje miejscowe gromadzenie się wysokiej temperatury. Zamiast kanciastych przejść specjaliści stosują łagodne zaokrąglenia, które pozwalają na płynny, nieprzerwany ruch wiązki tnącej w strukturze stopu. Takie profilowanie kształtów skutecznie chroni brzegi przed nieodwracalnym przepaleniem, co ma szczególne znaczenie przy obróbce bardzo cienkich arkuszy przeznaczonych na osłony sprzętu elektronicznego.
Przemysłowe cięcie laserowe cnc wymaga zachowania odpowiedniej stabilizacji wycinanego kształtu w arkuszu. Podczas cięcia strumień gazu osłonowego oraz potężna dawka energii termicznej oddziałują bezpośrednio na element z dużą siłą. Szerokość mostków łączących dany detal z resztą materiału musi dorównywać przynajmniej bazowej grubości surowca. Technolodzy rekomendują wręcz zachowanie szerokości na poziomie półtorej grubości blachy, aby niezawodnie zapobiegać stapianiu się wąskich fragmentów. Zbyt cienkie połączenia wywołują niestabilność całego układu, ułatwiają przenoszenie szkodliwych drgań podczas pracy maszyny i sprzyjają niekontrolowanemu zrywaniu się detali przed zakończeniem pełnego cyklu produkcyjnego. Opuszczenie pola roboczego przez uszkodzony detal potrafi doprowadzić do poważnej kolizji z wrażliwą głowicą tnącą.
Odstępy między zaprojektowanymi otworami oraz sąsiadującymi cechami geometrycznymi powinny wynosić równowartość grubości stosowanej blachy. Węższe materiały wymagają dwukrotnego zwiększenia odstępów między liniami cięcia, co minimalizuje przenikanie ciepła na przyległe obszary detalu. Bliskie sąsiedztwo dwóch linii wypalania kumuluje temperaturę, co często prowadzi do całkowitego stopienia delikatnej przegrody materiałowej. Wycinanie setek małych podzespołów narzuca też konieczność ustalenia przemyślanej sekwencji przemieszczania się głowicy. Skakanie punktu roboczego pomiędzy odległymi strefami arkusza chłodzi obszar roboczy, co pozwala zachować pierwotne właściwości mechaniczne metalu i zapobiega falowaniu cienkich ścianek. Oprogramowanie sterujące samo potrafi zoptymalizować ścieżkę narzędzia, jednak kluczowe wytyczne zawsze wynikają z projektu geometrycznego.
Optymalizacja układu na arkuszu oraz przygotowanie krawędzi
Rozmieszczenie dziesiątek elementów na jednym arkuszu wpływa bezpośrednio na ekonomię zużycia surowca oraz ostateczny czas pracy maszyny. Zaawansowany proces nestingu pozwala obniżyć zużycie materiału o kilkanaście procent dzięki maksymalnemu zbliżeniu obrysów i wykorzystaniu wspólnych linii podziału. Wykwalifikowany konstruktor, znający realia obróbki metali, potrafi nieznacznie przesunąć wycięcia montażowe lub zmodyfikować zewnętrzne kontury, zachowując przy tym pełną użyteczność mechaniczną produktu. Takie niewielkie korekty zauważalnie zagęszczają upakowanie profili na płaszczyźnie, co przynosi firmom potężne oszczędności materiałowe przy wielkoseryjnych zleceniach.
Obróbka wysokotemperaturowa nieuchronnie pozostawia na krawędziach specyficzne ślady, które wymagają wdrożenia dodatkowych zabiegów wykończeniowych. Całkowite usunięcie twardego gratu termicznego oraz odprysków żużla okazuje się niezbędne przed rozpoczęciem spawania, malowania proszkowego czy ostatecznego skręcania konstrukcji. Zaniedbanie procesu gratowania skutkuje powstawaniem mikropęknięć na nałożonej warstwie farby, obniżając odporność antykorozyjną całego wyrobu. Ciasne pasowanie podzespołów w precyzyjnych obudowach nie toleruje najmniejszych odkształceń, które mogłyby zablokować montaż delikatnej płyty głównej lub uszkodzić gumowe uszczelnienie. Staranne szlifowanie brzegów zabezpiecza detale przed późniejszym łuszczeniem się powłok lakierniczych, ułatwia swobodne wsuwanie wtyczek i znacząco poprawia estetykę widocznych fragmentów obudowy.
Codzienna praktyka produkcyjna udowadnia, że ścisła współpraca projektanta z operatorem maszyny pozwala wyeliminować większość problemów technologicznych. Przedsiębiorstwo Tolmet regularnie realizuje zaawansowane zlecenia dla wymagającej branży meblowej oraz elektronicznej, poddając analizie każdy dostarczony model rysunkowy. Doświadczeni specjaliści weryfikują poprawność geometrii, dobierają optymalne parametry gazów i kalibrują moc wiązki do specyfiki konkretnego stopu. Wychwycenie błędów projektowych na etapie weryfikacji pliku cyfrowego chroni partie materiału przed zniszczeniem i gwarantuje płynność dalszych operacji montażowych.
Połączenie rygorystycznych założeń rysunkowych, powtarzalności masowej produkcji oraz wiedzy o właściwościach cieplnych stali pozwala uzyskać bezbłędny komponent przemysłowy. Odpowiednie zaplanowanie promieni naroży, bezpiecznych szerokości mostków stabilizujących oraz racjonalnych odstępów między wycięciami drastycznie obniża ryzyko uszkodzeń. Kompletna i zweryfikowana pod kątem technologicznym dokumentacja ułatwia sprawne przejście od ułożenia surowego arkusza do odebrania gładkiego, wygratowanego elementu. Poszanowanie fizycznych ograniczeń maszyn CNC sprawia ostatecznie, że metalowe kształtki precyzyjnie trafiają na swoje miejsce w architekturze nowoczesnych mebli lub urządzeń elektronicznych.
Kategorie artykułów
Polecane artykuły

Poduszka do karmienia bliźniaków - klucz do wygodnego i efektywnego karmienia
Poduszki do karmienia bliźniaków to nie tylko wygoda, ale klucz do efektywnego karmienia. Umożliwiają jednoczesne zaspokajanie potrzeb dwojga dzieci, co znacząco ułatwia codzienne obowiązki rodziców. W artykule omówimy, dlaczego ten produkt jest istotny dla rodzin z bliźniakami, jego zalety, różnoro

Opieka nad zdrowiem jamy ustnej u ciężarnych zwierząt
Zdrowie jamy ustnej ciężarnych zwierząt jest ważne dla ich ogólnego dobrostanu oraz zdrowia potomstwa. Regularne badania stomatologiczne umożliwiają wczesne wykrywanie i leczenie ewentualnych problemów, co wpływa na samopoczucie matki oraz rozwój jej młodych. Ciężarne zwierzęta mają specyficzne potr